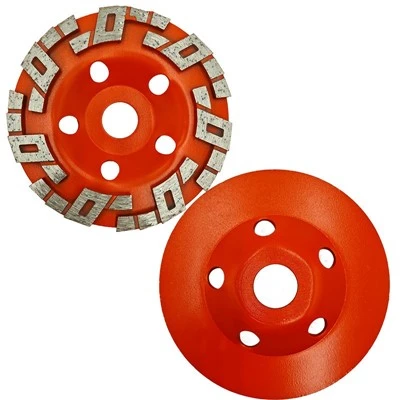
ล้อเจียรเพชรโลหะบอนด์ถือเป็นความก้าวหน้าทางเทคโนโลยีการขัดถูทางอุตสาหกรรม โดยผสมผสานเม็ดเพชรสังเคราะห์เข้ากับวัสดุประสานโลหะเพื่อรับมือกับความท้าทายในการตัดเฉือนที่ยากที่สุด เครื่องมือเฉพาะทางเหล่านี้แก้ปัญหาสำคัญในการแปรรูปวัสดุที่มีความแข็งมาก ซึ่งสารขัดถูแบบทั่วไปล้มเหลวอย่างรวดเร็วหรือให้ผลลัพธ์ที่ไม่สอดคล้องกัน พันธะโลหะ-โดยทั่วไปแล้วจะเป็นโลหะผสมทองแดง ทองแดง หรือโคบอลต์-ยึดอนุภาคเพชรไว้อย่างปลอดภัย ในขณะเดียวกันก็กระจายความร้อนได้ดีเยี่ยมและความสมบูรณ์ของโครงสร้าง โครงสร้างที่เป็นเอกลักษณ์นี้ทำให้เป็นสิ่งที่ขาดไม่ได้สำหรับอุตสาหกรรมที่ต้องการการเจียรเครื่องมือคาร์ไบด์ เซรามิกทางเทคนิค ส่วนประกอบแก้ว และหินธรรมชาติอย่างแม่นยำ ด้วยระดับความแข็งที่เหนือกว่าสารขัดถูทั่วไปและความสามารถในการรักษาคมตัดที่คมตลอดรอบหลายพันรอบ ล้อเหล่านี้จึงให้ผลผลิตที่ไม่มีใครเทียบได้ในสภาพแวดล้อมการผลิตที่มีความต้องการสูง
ทำความเข้าใจเกี่ยวกับล้อเจียรเพชรโลหะบอนด์และหลักการทำงาน
ล้อเจียรเพชรที่มีพันธะโลหะโดยพื้นฐานแล้วจะแตกต่างจากตัวเลือกเรซินหรือแก้ว เนื่องจากวิธีการผลิตและการทำงานที่ดี ในกระบวนการสร้าง การเผาผนึกที่อุณหภูมิสูง-ที่ 750–850 องศาสำหรับพันธะทองสัมฤทธิ์จะฝังชิ้นเพชรไว้ในเมทริกซ์โลหะ สิ่งนี้ทำให้เกิดพันธะทางโลหะวิทยาระหว่างชั้นที่มีฤทธิ์กัดกร่อนและตัวฐานที่เป็นเหล็ก ทำให้เกิดเครื่องมือที่สามารถรับแรงเจียรที่สูงกว่า 100 MPa ได้โดยไม่แตกหัก
ปัจจัยที่สมดุลหลายประการจะกำหนดวิธีการทำงานของระบบ ซึ่งรวมถึงปริมาณเพชร ขนาดของกรวด และความแข็งแรงของพันธะ กฎเกณฑ์ทางอุตสาหกรรมระบุว่าเปอร์เซ็นต์ของเพชรควรอยู่ระหว่าง 75 ถึง 125 เม็ด ยิ่งความเข้มข้นสูงจะทำให้เครื่องมือมีอายุการใช้งานยาวนานขึ้นและขจัดสต๊อกส่วนเกินออกไป การเลือกขนาดเม็ดกรวดที่เหมาะสมจะส่งผลต่อคุณภาพของผิวสำเร็จและความเร็วในการขจัดวัสดุ กรวดหยาบ (40–80 mesh) ทำงานได้ดีที่สุดสำหรับการเจียรพื้นผิวขนาดใหญ่อย่างรวดเร็ว ในขณะที่กรวดที่ละเอียดกว่า (150–400 mesh) จะทำให้ได้ผิวสำเร็จที่ดีขึ้นบนชิ้นส่วนที่มีความแม่นยำ
คุณสมบัติการจัดการความร้อนที่เหนือกว่า
พันธะโลหะนำความร้อนออกจากบริเวณการตัดได้อย่างมีประสิทธิภาพมากกว่าพันธะอินทรีย์ หลีกเลี่ยงความเสียหายจากความร้อนต่อชิ้นงานที่ละเอียดอ่อน วัสดุนี้สามารถนำความร้อนได้สูงถึง 20–40 W/m·K ในขณะที่พันธะเรซินสามารถทำได้เพียง 0.5-2 W/m·K เท่านั้น เมื่อเจียรอย่างต่อเนื่องบนวัสดุ เช่น ทังสเตนคาร์ไบด์หรือซิลิคอนไนไตรด์ การดูดซับความร้อนนี้จะหยุดการสร้างกราไฟท์ของเพชร ซึ่งเป็นกระบวนการที่สร้างความเสียหายซึ่งเกิดขึ้นที่อุณหภูมิสูงกว่า 700 องศา ซึ่งจะช่วยรักษาประสิทธิภาพการตัดของล้อไว้ตราบเท่าที่ใช้งาน
ความสมบูรณ์ของโครงสร้างภายใต้สภาวะที่รุนแรง
เมทริกซ์โลหะช่วยให้ล้อเหล่านี้มีกำลังเชิงกล ซึ่งช่วยให้ทำงานที่ความเร็วประมาณ 35 ถึง 60 ม./วินาที ในเครื่องเจียร CNC ในปัจจุบัน ความแข็งของพันธะซึ่งสามารถวัดได้ในระดับ Rockwell ตั้งแต่ HRB 70 ถึง HRC 40 สามารถเปลี่ยนให้เหมาะกับการใช้งานที่แตกต่างกันได้ เพื่ออายุการใช้งานของล้อที่ยาวนานขึ้น พันธะที่แข็งกว่าจะยึดเกาะอนุภาคเพชรได้นานกว่า ในขณะที่พันธะที่บางกว่าจะสึกหรอเร็วขึ้น เผยให้เห็นคมตัดใหม่ตลอดเวลา ลักษณะการสึกหรอที่ออกแบบมานี้จะหยุดผลกระทบ "การเคลือบ" ที่เกิดขึ้นเมื่อวัสดุยึดเกาะและวัสดุพิมพ์ไม่ตรงกัน
การเปรียบเทียบล้อพันธะโลหะกับเทคโนโลยีพันธะทางเลือก
ในการเลือกล้อเจียรที่ดีที่สุด คุณจำเป็นต้องรู้ว่าระบบบอนด์ที่แตกต่างกันทำงานอย่างไรในสถานการณ์ต่างๆ และในระดับต้นทุนที่แตกต่างกันล้อเจียรเพชรโลหะบอนด์ถือเป็นสถานที่พิเศษตามลำดับเครื่องมือเจียร ซึ่งแต่ละอย่างก็มีข้อดีและข้อเสียของตัวเอง
การเปรียบเทียบประสิทธิภาพระหว่างพันธบัตรประเภทต่างๆ
ล้อบอนด์เรซินมีความยืดหยุ่นและบดได้อย่างราบรื่น ดังนั้นจึงสามารถใช้ในสถานการณ์ที่ไม่จำเป็นต้องเน้นชิ้นส่วนมากเกินไป ในทางกลับกัน การแต่งหน้าแบบออร์แกนิกหมายความว่าสามารถทำงานได้ที่อุณหภูมิประมาณ 180 องศาเท่านั้น และเสื่อมสภาพเร็วกว่าเมื่อทำงานกับวัสดุหยาบ โดยส่วนใหญ่ พันธะเรซินสามารถบดเครื่องมือคาร์ไบด์เป็นเวลา 100 ถึง 200 ชั่วโมงก่อนที่จะต้องเปลี่ยนใหม่
แม้ว่าล้อบอนด์เคลือบแก้วจะรักษารูปร่างได้ดีและมีรูเพื่อให้น้ำไหล โครงสร้างเซรามิกที่อ่อนแอจะทำให้พวกมันเสียหายได้ง่ายเมื่อชนกับบางสิ่ง เมื่อพูดถึงการเจียรแบบวงกลมที่มีความแม่นยำ ซึ่งความเสถียรของมิติเป็นสิ่งสำคัญมาก ล้อเหล่านี้ทำงานได้ดีมาก อย่างไรก็ตาม เมื่อทำงานกับวัสดุที่มีความแข็งมากหรือมีฤทธิ์กัดกร่อน พันธะโลหะจะมีความทนทานมากกว่า ล้อที่ชุบด้วยไฟฟ้าจะมีชั้นเพชรชั้นเดียวประสานอยู่บนฐานโลหะ ทำให้พวกมันกระตือรือร้นในการตัดและสามารถสร้างรูปทรงที่ซับซ้อนได้ จุดอ่อนของพวกเขาคือชั้นบางๆ ของวัสดุหยาบ-เมื่อเพชรแตกหรือสึกหรอ จำเป็นต้องเปลี่ยนล้อทั้งหมด เมื่อซื้อครั้งแรก เครื่องมือที่ชุบด้วยไฟฟ้ามักจะมีราคาถูกกว่าล้อเจียรเพชรที่มีพันธะโลหะเผาผนึกถึง 40-60% แต่อาจจำเป็นต้องเปลี่ยนบ่อยกว่าสามถึงห้าเท่า
การวิเคราะห์ต้นทุนรวมในการเป็นเจ้าของ
ล้อเจียรเพชรแบบ Metal Bond มีราคาสูงกว่าการซื้อในตอนแรก-ปกติอยู่ที่ 150 ถึง 800 เหรียญสหรัฐฯ ต่อล้อ ขึ้นอยู่กับขนาดและข้อกำหนด- มากกว่าตัวเลือกเรซินซึ่งมีราคา 30 ถึง 150 เหรียญสหรัฐฯ ต่อล้อ แต่ความจริงที่ว่าสิ่งเหล่านี้มีอายุการใช้งานยาวนานขึ้นได้เปลี่ยนแปลงสถานการณ์ทางธุรกิจไปอย่างมาก ในโรงงานแปรรูปหิน ล้อเจียรเพชรที่มีพันธะโลหะหนึ่งล้อสามารถบดหินแกรนิตด้านข้างได้ 5,000 ถึง 8,000 เชิงเส้นเมตร ในทางกลับกัน พันธะเรซินจะต้องเปลี่ยนทุกๆ 1,000 ถึง 1,500 เมตร เนื่องจากต้นทุนวัสดุสิ้นเปลืองแตกต่างกันอย่างมากและใช้เวลาในการเปลี่ยนล้อน้อยลง ต้นทุนต่อชิ้นส่วนที่ทำจึงมักจะต่ำกว่า 50–70% เมื่อทำงานกับเครื่องมือตัดทังสเตนคาร์ไบด์ คณิตศาสตร์จะได้ผลดียิ่งขึ้นไปอีก เนื่องจากล้อเจียรเพชรที่มีพันธะโลหะจะคงรูปร่างไว้ผ่านการเจียรเครื่องมือ 2,000 ถึง 3,000 ครั้ง ในขณะที่พันธะแก้วจะมีอายุการใช้งานเพียง 300 ถึง 500 ครั้งเท่านั้น ซึ่งจะทำให้ไม่จำเป็นต้องทำใหม่เนื่องจากขนาดที่แตกต่างกัน และลดความจำเป็นในการตรวจสอบขั้นสุดท้าย
การใช้งานจริงในภาคอุตสาหกรรม
ล้อเจียรเพชรโลหะบอนด์ใช้เพื่อแก้ปัญหาการเจียรเฉพาะในธุรกิจต่างๆ มากมาย โดยแต่ละธุรกิจมีชุดมาตรฐานคุณภาพและคุณสมบัติของวัสดุเป็นของตัวเอง การรู้เกี่ยวกับการใช้งานเหล่านี้ช่วยให้ผู้ที่ซื้อล้อสามารถระบุสเป็คของล้อให้ตรงตามความต้องการในการใช้งานได้
การผลิตเครื่องมือคาร์ไบด์และการลับคมใหม่
เครื่องมือตัดที่ทำจากทังสเตนคาร์ไบด์ เช่น ดอกเอ็นมิลล์ เม็ดมีด และดอกสว่าน ประกอบด้วยอนุภาคทังสเตนคาร์ไบด์ 85–95% ผสมกับโคบอลต์ ที่ 1,500–2,000 HV ทำให้เป็นหนึ่งในวัสดุที่มนุษย์สร้างขึ้นยากที่สุด- หากต้องการใช้เครื่องมือเหล่านี้ คุณต้องมีล้อที่สามารถรักษาคมตัดให้คมได้โดยไม่ทำให้เกิดความร้อนมากเกินไป ซึ่งจะทำลายพันธะระหว่างคาร์ไบด์และโคบอลต์ สำหรับการเจียรร่องและการเตรียมขอบ ล้อเจียรเพชรที่มีพันธะโลหะที่มีความเข้มข้นเพชร 100–120 และขนาด 150–180 กรวดจะทำงานได้ดีที่สุด เมื่อเปรียบเทียบกับตัวเลือกการยึดเกาะด้วยเรซิน ไซต์การผลิตรายงานรอบเวลาสั้นกว่า 25–35% นอกจากนี้ยังได้รับค่าความหยาบผิว Ra ที่ต่ำกว่า 0.2 μm ความสามารถของล้อในการรักษารูปทรงโปรไฟล์ให้คงที่ช่วยให้แน่ใจว่าเครื่องมือที่ลับคมใหม่ตรงตามข้อกำหนดดั้งเดิม ทำให้เครื่องมือมีอายุการใช้งานยาวนานกว่าการกราวด์ 40–60% ซึ่งอาจทำให้เกิดการบิ่นขนาดเล็กหรือความเสียหายจากความร้อนได้
เทคนิคเซรามิกส์และการแปรรูปวัสดุขั้นสูง
เนื่องจากมีความแข็งมาก (1,800–2,800 HV) และแตกหักง่าย เซรามิกซิลิคอนไนไตรด์ อลูมินา และซิลิคอนคาร์ไบด์จึงบดยากมาก บริษัทต่างๆ ใช้ล้อเจียรเพชรที่มีพันธะโลหะซึ่งผลิตชิ้นส่วนอิเล็กทรอนิกส์และชิ้นส่วนเครื่องบินเพื่อบดพื้นผิวเซรามิก แบริ่ง และชิ้นส่วนควบคุมความร้อนอย่างแม่นยำ พฤติกรรมการสึกหรอที่ควบคุมได้ของพันธะโลหะจะหยุดการหลุดออกอย่างรวดเร็วที่ทะลุผ่านระบบพันธะที่แข็งกว่า และสร้างความเสียหายอย่างมากต่อชิ้นงาน การตั้งค่าการเจียรโดยทั่วไปได้แก่ 25–35 ม./วินาที สำหรับขอบ และ 0.5–2.0 มม./นาที สำหรับอัตราการป้อน ทำให้พื้นผิวด้านล่างเสียหายเล็กน้อย การทดสอบการเลี้ยวเบนรังสีเอกซ์-เพื่อการควบคุมคุณภาพแสดงให้เห็นว่าการบดพันธะโลหะที่ทำอย่างถูกต้องจะเพิ่มแรงอัดที่เหลือ 100 ถึง 300 MPa ให้กับพื้นผิวเซรามิก ทำให้ชิ้นส่วนมีความแข็งแรงมากกว่าตอนที่ไม่ได้บด
การผลิตชิ้นส่วนกระจกและเลนส์
เพื่อให้เป็นไปตามมาตรฐานความปลอดภัยและความต้องการทางศิลปะ กระจกสถาปัตยกรรม กระจกรถยนต์ และชิ้นส่วนเกี่ยวกับสายตา จำเป็นต้องมีการกราวด์และเอียงขอบอย่างแม่นยำ ล้อเจียรเพชรที่มีพันธะโลหะทำงานได้ดีในการตั้งค่าการผลิตที่มีปริมาณมาก- ซึ่งความแม่นยำและอายุการใช้งานของเครื่องมือส่งผลโดยตรงต่อผลกำไร ผู้ผลิตกระจกที่ทำงานกับแผงหนา 3 ถึง 19 มม. กล่าวว่าล้อเจียรเพชรที่มีพันธะโลหะสามารถบดได้ 8,000 ถึง 12,000 เมตรเชิงเส้นก่อนที่จะต้องเปลี่ยน ในขณะที่ล้อเรซินสามารถบดได้เพียง 2,000 ถึง 3,000 เมตรก่อนจะต้องเปลี่ยน ขอบล้อจะมีความคมตลอดเวลาที่ใช้งาน ดังนั้นจึงไม่มีการเปลี่ยนแปลงด้านคุณภาพเหมือนกับการยึดเกาะที่นุ่มนวลกว่าซึ่งจะสึกหรอและเปลี่ยนรูปร่าง ความสม่ำเสมอในระดับนี้ช่วยลดความจำเป็นในการตรวจสอบขั้นสุดท้าย และแทบจะขจัดการส่งคืนของลูกค้าเนื่องจากข้อบกพร่องที่ขอบเกือบทั้งหมด
การใช้งานการประมวลผลหินธรรมชาติ
เคาน์เตอร์ที่ทำจากหินแกรนิต หินอ่อน หรือหินเทียม ต้องมีการตกแต่งขอบและพื้นผิวอย่างแม่นยำ ร้านขายหินต้องรับมือกับแรงกดดันด้านต้นทุนอย่างมาก เนื่องจากตลาดมีการแข่งขันสูงและมีความกังวลเกี่ยวกับขยะ ล้อเจียรเพชรโลหะที่มีรูปทรงโปรไฟล์ที่สร้างขึ้นสำหรับการออกแบบขอบบูลโนส โอจี และขอบแบบกำหนดเอง สามารถใช้งานได้กับเคาน์เตอร์ 40 ถึง 60 แผ่นต่อล้อ ซึ่งมากกว่าตัวเลือกเรซินสามถึงห้าเท่า ความสามารถของล้อในการกำจัดความร้อนจะหยุดการแตกร้าวจากความร้อนที่อาจเกิดขึ้นได้เมื่อบดหินที่ไวต่อความร้อน เช่น หินอ่อนบางประเภท ผู้ผลิตกล่าวว่าล้อเจียรเพชรที่มีพันธะโลหะและอัตราการทำความเย็นที่ 4 ถึง 8 ลิตรต่อนาทีจะทำให้อุณหภูมิพื้นผิวของหินต่ำกว่า 60 องศา ซึ่งจะหยุดการสร้างสีและความเสียหายทางโครงสร้าง
กลยุทธ์การจัดซื้อจัดจ้างและเกณฑ์การประเมินซัพพลายเออร์
เพื่อค้นหาแหล่งที่เชื่อถือได้สำหรับล้อเจียรเพชรโลหะบอนด์คุณต้องประเมินซัพพลายเออร์อย่างรอบคอบและมีความชัดเจนเกี่ยวกับความต้องการทางเทคนิค ผู้ซื้อระหว่างธุรกิจ-กับ-ธุรกิจจะต้องชั่งน้ำหนักต้นทุนเริ่มต้นของผลิตภัณฑ์หรือบริการเทียบกับ-ประสิทธิภาพในระยะยาวและความสามารถในการช่วยเหลือ
ตัวชี้วัดคุณภาพและมาตรฐานการทดสอบที่สำคัญ
ซัพพลายเออร์ที่มีชื่อเสียงที่ดีจะมอบใบรับรองการทดสอบที่แสดงรายการปัจจัยด้านประสิทธิภาพที่สำคัญ การปรับสมดุลแบบไดนามิกตามมาตรฐาน G2.5 หรือ G1.0 จะหยุดการสั่นของเพลา ซึ่งส่งผลให้พื้นผิวได้คุณภาพไม่ดีและตลับลูกปืนเสียหายตั้งแต่เนิ่นๆ สำหรับล้อที่มีเส้นผ่านศูนย์กลางไม่เกิน 200 มม. ผลการทดสอบควรแสดงการวัดการหมุนหนีศูนย์ในแนวรัศมี-ที่ต่ำกว่า 0.02 มม. และการวัดความเรียบของแนวแกนภายใน 0.015 มม.
ความสม่ำเสมอของการแพร่กระจายของเพชรมีผลอย่างมากต่อความแม่นยำของการเจียร ผู้ให้บริการขั้นสูงใช้ภาพจากกล้องจุลทรรศน์อิเล็กตรอนแบบส่องกราด (SEM) เพื่อให้แน่ใจว่าเพชรจะกระจายออกอย่างเท่าเทียมกันในเมทริกซ์พันธะ วิธีนี้จะหยุดยั้ง "การจับกันเป็นก้อน" ที่เกิดขึ้นในบางจุด และนำไปสู่ความแตกต่างในคุณภาพพื้นผิวและความล้มเหลวของล้อในช่วงแรกๆ ความสม่ำเสมอของโลหะระหว่างชั้นที่มีฤทธิ์กัดกร่อนและแกนเหล็กได้รับการยืนยันโดยการตรวจสอบความแข็งแรงของพันธะผ่านการสุ่มตัวอย่างแบบทำลายหรือการตรวจสอบด้วยคลื่นเสียงความถี่สูง หากล้อเจียรเพชรที่มีพันธะโลหะถูกเผาอย่างถูกต้อง ล้อควรจะสามารถรับมือกับการทดสอบการระเบิดแบบหมุนที่ความเร็วสูงกว่า RPM มาตรฐาน 50% โดยไม่แตกหักหรือแตกแยก
ตัวเลือกการปรับแต่งที่เพิ่มประสิทธิภาพ
ความกว้าง ความหนา และขนาดของรูอาร์เบอร์บนล้อจะต้องตรงกับเครื่องเจียรที่คุณใช้อยู่ ขนาดมาตรฐานมีเส้นผ่านศูนย์กลางตั้งแต่ 100 ถึง 400 มม. และความหนา 3 ถึง 40 มม. อย่างไรก็ตาม มีขนาดเฉพาะเพื่อให้ได้ผลลัพธ์ที่ดีที่สุดในเครื่องจักรบางเครื่อง ซัพพลายเออร์สามารถออกแบบพฤติกรรมการสึกหรอของวัสดุบางชนิดได้โดยการเปลี่ยนองค์ประกอบของการยึดเกาะ เมื่อหยุดการเจียร พันธะโคบอลต์-เข้มข้นจะทำให้วัสดุแข็งขึ้น ในขณะที่พันธะทองแดง-ที่เด่นจะทำให้ความร้อนผ่านได้ง่ายขึ้นเมื่อทำงานกับวัสดุที่ไวต่อความร้อน- การแบ่งปันรายละเอียดเฉพาะเกี่ยวกับการใช้งาน เช่น ประเภทของวัสดุ การตั้งค่าการเจียร และอายุการใช้งานเครื่องมือที่ต้องการ ช่วยให้ผู้ให้บริการแนะนำสูตรที่ดีที่สุดสำหรับล้อเจียรเพชรที่มีพันธะโลหะได้
เม็ดกรวดเพชรที่คุณเลือกควรตรงกับเป้าหมายของคุณสำหรับการตกแต่งพื้นผิวและการกำจัดเศษวัสดุ หากซัพพลายเออร์เสนอตัวเลือกเม็ดทรายมากกว่าหนึ่งรายการสำหรับล้อรูปร่างเดียวกัน คุณสามารถเปลี่ยนความต้องการในการผลิตได้ตามต้องการ บริษัทบางแห่งสร้างล้อแบบ "ผสม" ที่มีกรวดหยาบกว่าบริเวณตรงกลางและมีกรวดเล็กกว่าด้านนอก ทำให้สามารถตัดได้ดุดันและจบงานได้อย่างราบรื่นด้วยเครื่องมือเดียวกัน
การประเมินความสามารถและการสนับสนุนของซัพพลายเออร์
กำลังการผลิตและเวลารอมีผลโดยตรงต่อความน่าเชื่อถือของห่วงโซ่อุปทานของคุณ ผู้ผลิตที่ก่อตั้งขึ้นจะเก็บล้อขนาดทั่วไป-ไว้ในสต็อก และเสนอเวลานำ 15-30 วันสำหรับล้อเจียรเพชรพันธะโลหะแบบกำหนดเอง ตรวจสอบให้แน่ใจว่าบริษัทที่คุณกำลังพิจารณามีระบบการจัดการคุณภาพที่ได้รับการอนุมัติตามมาตรฐาน ISO 9001 และมาตรฐานอื่นๆ เช่น EN 12413 สำหรับความปลอดภัยของเครื่องมือขัด
ความสามารถในการให้ความช่วยเหลือด้านเทคนิคคือสิ่งที่ทำให้ผู้ให้บริการที่ยอดเยี่ยมแตกต่างจากผู้ให้บริการทั่วไป มองหาคนที่สามารถช่วยคุณในด้านวิศวกรรมการใช้งาน เพื่อที่พวกเขาจะได้ช่วยคุณค้นหาการตั้งค่าการเจียร สารหล่อเย็น และวิธีการตกแต่งล้อที่ดีที่สุด ความรู้นี้มีประโยชน์อย่างยิ่งเมื่อเปลี่ยนมาใช้ผลิตภัณฑ์ใหม่หรือแก้ไขปัญหาด้านคุณภาพ ธุรกิจที่ผลิตสินค้าในปริมาณที่แตกต่างกันจะต้องสามารถเปลี่ยนแปลงคำสั่งซื้อที่ตนสั่งซื้อได้ ซัพพลายเออร์ที่มีปริมาณการสั่งซื้อขั้นต่ำที่ยอมรับได้-โดยปกติคือ 5 ถึง 20 ชิ้น ขึ้นอยู่กับระดับของการปรับแต่ง- สามารถทำงานร่วมกับธุรกิจขนาดเล็กและทดสอบผลิตภัณฑ์ใหม่โดยไม่ต้องซื้อสินค้าคงคลังมากเกินไป การลดราคาสำหรับการซื้อ 50, 100 ชิ้นขึ้นไปควรสะท้อนให้เห็นในการประหยัดได้จริง และส่วนลดเหล่านี้ควรมีการระบุอย่างชัดเจนในเครื่องหมายคำพูด
ข้อมูลจำเพาะทางเทคนิคและข้อกำหนดความเข้ากันได้ของเครื่อง
สำหรับล้อเจียรเพชรโลหะบอนด์การใช้งานเพื่อให้ไปได้สวย สเปคทางเทคนิค จะต้องสอดคล้องกับทั้งวัสดุของชิ้นงานและกำลังของเครื่องเจียร เมื่อข้อกำหนดไม่เป็นไปตามข้อกำหนด ความปลอดภัย ประสิทธิภาพ และอายุการใช้งานของเครื่องมือจะได้รับผลกระทบทั้งหมด
พารามิเตอร์มิติและความเร็วที่สำคัญ
ปัจจัยด้านความปลอดภัยที่สำคัญที่สุดคือความเร็วในการทำงานสูงสุด ซึ่งสามารถกำหนดได้ในรูปของความเร็วรอบข้าง (m/s) หรือความเร็วในการหมุน (RPM) จะต้องไม่เกินความเร็วการหมุนสูงสุดของวงล้อโดยประมาณ หาได้โดยการคูณเส้นผ่านศูนย์กลางของล้อเป็นมิลลิเมตรด้วย 60,000 ล้อเจียรเพชรที่มีพันธะโลหะแบบมาตรฐานสามารถเคลื่อนที่ได้ 35 ถึง 45 เมตรต่อวินาที แต่บางล้อมีความแข็งแกร่งเป็นพิเศษและสามารถเคลื่อนที่ได้ 50 ถึง 60 เมตรต่อวินาทีในการใช้ CNC ประสิทธิภาพสูง-
ข้อกำหนดด้านความกว้างของรูหัวจับและพื้นที่ติดตั้งจะต้องเหมือนกันทุกประการกับข้อกำหนดบนสปินเดิลเครื่องจักรของคุณ หัวจับมักมีขนาด 20 มม., 31.75 มม. (1.25 นิ้ว) และ 127 มม. (5 นิ้ว) และพื้นผิวยึดอาจเป็นหน้าแปลนแบน แบบฝัง หรือแบบโค้ง เมื่อติดตั้งล้อไม่ถูกต้อง ล้อจะควบคุมไม่ได้และพังเร็ว ความกว้างของล้อส่งผลต่อทั้งความแข็งและการเจียรที่ดี เมื่อเจียรโปรไฟล์หรือร่อง ล้อที่มีความหนา 10 ถึง 40 มม. จะมีเสถียรภาพมากกว่า ในทางกลับกัน ล้อที่มีขนาดบาง 3 ถึง 6 มม. สามารถทำงานได้ในรัศมีที่เล็กกว่าและต้องใช้แรงเจียรน้อยกว่า เพื่อไม่ให้เกิดการสั่นสะเทือนจากการโค้งงอระหว่างการทำงาน อัตราส่วนภาพ (เส้นผ่านศูนย์กลางแบ่งตามความหนา) ควรอยู่ที่ต่ำกว่า 20:1
การเลือกความแข็งของพันธะสำหรับวัสดุที่แตกต่างกัน
ความแข็งของพันธะมีผลอย่างมากต่อการทำงานของล้อ และต้องปรับให้เข้ากับความแข็งของชิ้นงานด้วย ตามกฎทั่วไป วัสดุแข็งจำเป็นต้องมีการยึดเหนี่ยวแบบอ่อน และวัสดุอ่อนจำเป็นต้องมีการยึดเกาะแบบแข็ง แนวคิดนี้ขัดแย้งกับสามัญสำนึกแต่ต้องแน่ใจว่าพฤติกรรมการปรับปรุงตนเอง-นั้นถูกต้อง เมื่อบดวัสดุแข็ง เช่น เซรามิกหรือทังสเตนคาร์ไบด์ พันธะที่อ่อนกว่า (HRB 70–90) จะสึกหรอเร็วขึ้น เผยให้เห็นอนุภาคเพชรใหม่ตลอดเวลา ซึ่งจะทำให้การเคลื่อนที่ของการตัดคงที่และหยุดการเคลือบ ในทางกลับกัน กระจกเจียรหรือหินประเภทที่นิ่มกว่านั้นจำเป็นต้องมีการยึดเกาะที่แข็งแรงกว่า (HRB 95–110) ซึ่งจะหยุดการสึกหรอก่อนวัยอันควรและรักษารูปทรงของล้อไว้
ปัญหาทั่วไปสองประการมีสาเหตุมาจากการจับคู่-กับ-การจับคู่วัสดุที่ไม่ถูกต้อง พันธะที่แรงเกินไปบนวัสดุแข็งอาจทำให้เกิดการเคลือบ ซึ่งเป็นสถานการณ์ที่เมทริกซ์พันธะปกคลุมอนุภาคเพชร ทำให้การตัดมีประสิทธิภาพน้อยลงมากและทำให้เกิดความร้อนมากเกินไป พันธะที่อ่อนเกินไปบนผ้าที่มีน้ำหนักเบาจะเสื่อมสภาพเร็วมาก ซึ่งทำให้อายุการใช้งานของเครื่องมือสั้นลงอย่างมาก และทำให้ต้นทุนต่อชิ้นส่วนเพิ่มขึ้น
ขั้นตอนการตกแต่งและปรับสภาพล้อ
เพื่อให้การตัดเป็นไปอย่างดีที่สุด ล้อเจียรเพชรที่มีพันธะโลหะจำเป็นต้อง "ตกแต่ง" เป็นครั้งคราว ตรงกันข้ามกับพันธะเรซินซึ่งเผยให้เห็นเพชรใหม่อย่างต่อเนื่องผ่านการสึกหรอแบบเมทริกซ์ พันธะโลหะอาจต้องการความช่วยเหลือเชิงกลเพื่อขจัดวัสดุพันธะที่สึกหรอออกและเผยให้เห็นขอบเพชรที่แหลมคมอีกครั้ง วิธีที่ใช้บ่อยที่สุดในการเตรียมล้อเจียรเพชรที่มีพันธะโลหะคือการใช้แท่งแต่งซิลิกอนคาร์ไบด์ เมื่อคุณใช้ไม้นวดแป้งด้วยแรงกดเบา ๆ (แรง 0.5 ถึง 1 กก.) และชะลอความเร็วล้อ (30 ถึง 40 เปอร์เซ็นต์ของความเร็วปกติ) คุณสามารถนำวัสดุเมทริกซ์เก่าออกได้ กระบวนการนี้ต้องทำทุกๆ 2 ถึง 4 ชั่วโมงของการบดเอาต์พุตเป็นเวลา 30 ถึง 60 วินาที ขึ้นอยู่กับความหยาบของวัสดุ
สปินเนอร์แบบกลไกประเภทเบรก-จะสร้างล้อให้ดุดันยิ่งขึ้นเมื่อเคลือบไม่ดี ที่นี่ บล็อกที่ทำจากเหล็กลับคมหรือทังสเตนคาร์ไบด์จะถูกกดเข้ากับล้อที่กำลังหมุนด้วยแรงที่ควบคุมได้ วิธีนี้ได้ผล แต่ต้องใช้วัสดุยึดติดมากขึ้นในแต่ละครั้ง ดังนั้นจึงควรใช้เฉพาะซ่อมล้อที่ทิ้งไว้ให้เสร็จตลอดทางเท่านั้น การปรับสภาพที่แม่นยำที่สุดมาจากการหมุนล้อขัดเพชร โดยเฉพาะล้อโปรไฟล์ที่ต้องรักษารูปร่างให้คงที่ เครื่องมือพิเศษเหล่านี้ใช้ล้อเพชรขนาดเล็กที่หมุนในทิศทางตรงกันข้ามเพื่อขจัดวัสดุที่ยึดติดออกอย่างแม่นยำโดยยังคงโปรไฟล์ล้อเดิมไว้ภายใน 0.01-0.02 มม.
บทสรุป
เมื่อเจียรอย่างแม่นยำด้วยวัสดุแข็งและหยาบล้อเจียรเพชรโลหะบอนด์เป็นตัวเลือกที่ดีที่สุดเนื่องจากทำงานได้ดีกว่าสารขัดถูอื่นๆ การผสมผสานพิเศษระหว่างความแข็งของเพชร ความยืดหยุ่นของพันธะโลหะ และทักษะการจัดการความร้อน ทำให้ผลผลิต ความสม่ำเสมอของคุณภาพ และต้นทุนรวมในการเป็นเจ้าของดีขึ้นในลักษณะที่สามารถวัดได้ ต้นทุนเริ่มต้นที่สูงกว่าเมื่อเปรียบเทียบกับตัวเลือกเรซินหรือแก้วจะถูกชดเชยอย่างรวดเร็วด้วยอายุการใช้งานที่ยาวนานขึ้น เวลาหยุดทำงานน้อยลง และคุณภาพของชิ้นส่วนที่สม่ำเสมอซึ่งไม่จำเป็นต้องทำใหม่
เพื่อให้การดำเนินการเป็นไปด้วยดี สิ่งสำคัญคือต้องแน่ใจว่าความแข็งของพันธะ ความเข้มข้นของเพชร และขนาดเม็ดทรายนั้นสอดคล้องกับคุณสมบัติของวัสดุและพารามิเตอร์การเจียร การเป็นพันธมิตรกับซัพพลายเออร์ที่ให้ความช่วยเหลือจากผู้เชี่ยวชาญ ความสามารถในการเปลี่ยนแปลง และ-กระบวนการด้านคุณภาพที่ได้รับการจัดทำเป็นเอกสารไว้อย่างดีนั้นดีสำหรับทีมจัดซื้อ เนื่องจากโรงงานจำเป็นต้องสร้างสิ่งต่างๆ ด้วยพิกัดความเผื่อที่เข้มงวดขึ้น รอบเวลาเร็วขึ้น และวัสดุขั้นสูงมากขึ้น ล้อเจียรเพชรที่มีพันธะโลหะจะยังคงเติบโตต่อไปในฐานะเครื่องมือเจียรที่มีความแม่นยำที่สำคัญในอุตสาหกรรมทุกประเภท
คำถามที่พบบ่อย
คำถามที่ 1: ล้อเพชรที่มีพันธะโลหะเหมาะกับการเจียรมากที่สุด?
ตอบ: วัสดุที่มีความแข็งมาก เช่น ทังสเตนคาร์ไบด์ (1,500–2,000 HV) เซรามิกทางเทคนิค เช่น ซิลิคอนไนไตรด์และอลูมินา (1,800–2,800 HV) แก้วและชิ้นส่วนเลนส์ หินธรรมชาติ เช่น หินแกรนิตและหินอ่อน และส่วนผสมของหินที่ผลิตขึ้น ล้วนเป็นตัวเลือกที่ยอดเยี่ยมสำหรับล้อเจียรเพชรที่มีพันธะโลหะ
คำถามที่ 2: ฉันจะรู้ได้อย่างไรว่าเมื่อใดที่จำเป็นต้องเปลี่ยนล้อบอนด์โลหะ
ตอบ: สัญญาณบางอย่างที่บ่งบอกว่าถึงเวลาที่ต้องเปลี่ยน ได้แก่ ประสิทธิภาพการตัดลดลงอย่างเห็นได้ชัดซึ่งต้องใช้แรงกดหรือเวลาในการเจียรมากขึ้น การสึกหรอที่มองเห็นได้ซึ่งทำให้เส้นผ่านศูนย์กลางของล้อลดลง 20–30% จากขนาดเดิม ลักษณะจุดแบน เศษหรือรอยแตกที่สามารถมองเห็นได้ในระหว่างการตรวจสอบ การสั่นสะเทือนที่มากเกินไปซึ่งหมายถึงความสมดุลแบบไดนามิกล้มเหลว หรือไม่สามารถคืนสภาพการตัดผ่านขั้นตอนการตกแต่งตามปกติ
คำถามที่ 3: ล้อบอนด์โลหะสามารถทำงานได้โดยไม่ต้องใช้น้ำหล่อเย็นหรือไม่?
ตอบ: โดยส่วนใหญ่แล้ว คุณไม่ควรเจียรแบบแห้งด้วยล้อเจียรเพชรแบบโลหะ แรงเจียรและแรงเสียดทานสูงทำให้เกิดความร้อนได้มาก-ซึ่งมักจะมากกว่า 400 องศาที่หน้าสัมผัสของการเจียร ความร้อนนี้สามารถทำให้เพชรเกิดกราฟไฟได้ ซึ่งทำให้มีความแข็งน้อยลง สร้างความเสียหายให้กับชิ้นงานเนื่องจากความร้อน และทำให้ล้อสึกหรอเร็วขึ้นเป็นจำนวนมาก เพื่อให้ได้ผลลัพธ์ที่ดีที่สุด จำเป็นต้องมีการไหลของน้ำหล่อเย็นที่สม่ำเสมอที่ 4 ถึง 8 ลิตรต่อนาที
คำถามที่ 4: อะไรเป็นสาเหตุให้เกิดความล้มเหลวของล้อพันธะโลหะก่อนกำหนด?
ตอบ: การวิ่งด้วยความเร็วสูงเกินไปอาจทำให้เกิดแรงเหวี่ยงที่ทำให้ล้อแตกหรือแยกส่วนได้ การใช้ความแข็งของพันธะที่ไม่ถูกต้องอาจทำให้เกิดการสึกหรออย่างรวดเร็ว (พันธะอ่อนเกินไป) หรือกระจก (พันธะแข็งเกินไป) การติดตั้งเครื่องไม่ถูกต้องโดยใช้แรงกดหน้าแปลนมากเกินไปหรือน้อยเกินไป ผลกระทบความเสียหายจากการตกหรือกระแทกชิ้นงาน และการไหลของน้ำหล่อเย็นไม่เพียงพออาจทำให้เกิดการเปลี่ยนแปลงอุณหภูมิหรือการเกิดกราไฟท์ของเพชรได้
ร่วมมือกับ SNJ สำหรับโซลูชั่นล้อเจียรเพชรที่มีพันธะโลหะที่เหนือกว่า
ในฐานะบริษัทที่ผลิตผลิตภัณฑ์คุณภาพสูง-มาตั้งแต่ปี 2003 SNJ พร้อมที่จะตอบสนองความต้องการของคุณสำหรับการเจียรที่แม่นยำ กลุ่มผลิตภัณฑ์ล้อเจียรเพชรที่มีพันธะโลหะของเราใช้เทคโนโลยีการยึดเกาะที่ล้ำสมัยและการควบคุมคุณภาพอย่างเข้มงวด เพื่อให้ลูกค้าได้รับประสิทธิภาพและความมั่นคงตามที่ลูกค้าต้องการในสภาพแวดล้อมทางอุตสาหกรรมที่ยากลำบาก เรารู้ว่ามันยากแค่ไหนสำหรับผู้จัดการฝ่ายจัดซื้อในการค้นหาสมดุลที่เหมาะสมระหว่างต้นทุนเริ่มต้นและมูลค่าระยะยาว- กำหนดวันที่จัดส่งที่ชัดเจน และรับความช่วยเหลือทางเทคนิคเมื่อมีคำถามเกี่ยวกับการสมัคร
ภายใน 24 ชั่วโมงหลังจากได้รับการสอบถามเกี่ยวกับการใช้งาน ทีมผู้เชี่ยวชาญของเราจะตอบกลับพร้อมคำแนะนำเกี่ยวกับพารามิเตอร์การเจียร ความช่วยเหลือในการแก้ไขปัญหา และคำแนะนำเกี่ยวกับวิธีการเพิ่มประสิทธิภาพข้อมูลจำเพาะของล้อ สนใจติดต่อColin@sinodream.bizทันทีเพื่อพูดคุยเกี่ยวกับความต้องการล้อเจียรของคุณ และรับข้อมูลจำเพาะผลิตภัณฑ์ทั้งหมดที่เหมาะกับงานของคุณ เราจะแสดงให้คุณเห็นว่าล้อเจียรเพชรที่มีพันธะโลหะของ SNJ สามารถลดต้นทุนการเจียรของคุณ ทำให้งานของคุณมีความสม่ำเสมอมากขึ้น และแก้ปัญหาการจัดการวัสดุที่ขัดขวางไม่ให้คุณมีประสิทธิผลมากขึ้นได้อย่างไร
อ้างอิง
1. Marinescu, ID, Hitchiner, M., Uhlmann, E., Rowe, WB และ Inasaki, I. (2016)คู่มือการตัดเฉือนด้วยล้อเจียร. สำนักพิมพ์ CRC, โบกา ราตัน, ฟลอริดา
2. แจ็คสัน เอ็มเจ และดาวิม เจพี (2011)การตัดเฉือนด้วยสารกัดกร่อน. Springer Science & Business Media, นิวยอร์ก, นิวยอร์ก
3. Malkin, S. และ Guo, C. (2008)เทคโนโลยีการเจียร: ทฤษฎีและการประยุกต์ใช้การตัดเฉือนด้วยสารกัดกร่อน ฉบับพิมพ์ครั้งที่สอง. อินดัสเตรียลเพรสอิงค์, นิวยอร์ก, นิวยอร์ก
4. Marinescu, ID, Rowe, WB, Dimitrov, B. และ Inasaki, I. (2004)ไทรโบโลยีของกระบวนการตัดเฉือนที่มีฤทธิ์กัดกร่อน. สำนักพิมพ์วิลเลียม แอนดรูว์, นอริช, นิวยอร์ก
5. แซลมอน, เซาท์แคโรไลนา (1992) “เทคโนโลยีกระบวนการเจียรสมัยใหม่” สมาคมวิศวกรการผลิต, เดียร์บอร์น, มิชิแกน
6. Krar, SF และ Gill, AR (2003)สำรวจเทคโนโลยีการผลิตขั้นสูง. อินดัสเตรียลเพรสอิงค์, นิวยอร์ก, นิวยอร์ก